Handwerk & Geschichte
Schmieden, Wärmebehandlung, Schärfen und Griffmontage – mit unterschiedlichen Verfahren je nach Region und Betrieb.
Die Entwicklung vom Katana zum Küchenmesser
Die Schwertschmiedekunst beeinflusste einige japanische Messermachertraditionen. Küchenmesser, landwirtschaftliche Werkzeuge und Scheren haben jedoch auch eigenständige regionale Entwicklungsgeschichten. Es gab keine einheitliche Umstellung aller Schwertschmiede.
Das Haitorei-Edikt von 1876 beschränkte das öffentliche Tragen von Schwertern, verbot jedoch nicht generell ihren Besitz. Einige Werkstätten fertigten zunehmend zivile Schneidwaren. Die meisten heutigen Küchenmesser bestehen aus industriell hergestellten Messerstählen, nicht aus Tamahagane.
Die 8 Schritte der Sakai-Messerschmiedekunst
Die gezeigten Herstellungsschritte sind typische Beispiele und gelten nicht einheitlich für alle Messer einer Region. Werkzeuge, Temperaturen und Abläufe hängen von Betrieb, Stahl und Klingenaufbau ab. Traditionelle Schwert- und Tamahagane-Herstellung ist von der Produktion der meisten heutigen Küchenmesser zu unterscheiden.
Offizielle Erläuterungen zum Schmieden, Schärfen und zur Griffmontage in Sakai bieten die Stadt Sakai und der örtliche Fachverband. Sakai City · Sakai Cutlery Association
Jahrhundertealtes Erbe des Feuerschmiedens, Schweißens, Schärfens und Einstielens. Jede Klinge wird von Hand gehämmert und durch Meister intuitive Handwerkskunst vollendet.
1. Hagane-tsuke & Tan-setsu (Feuerschweißen des Kernstahls)
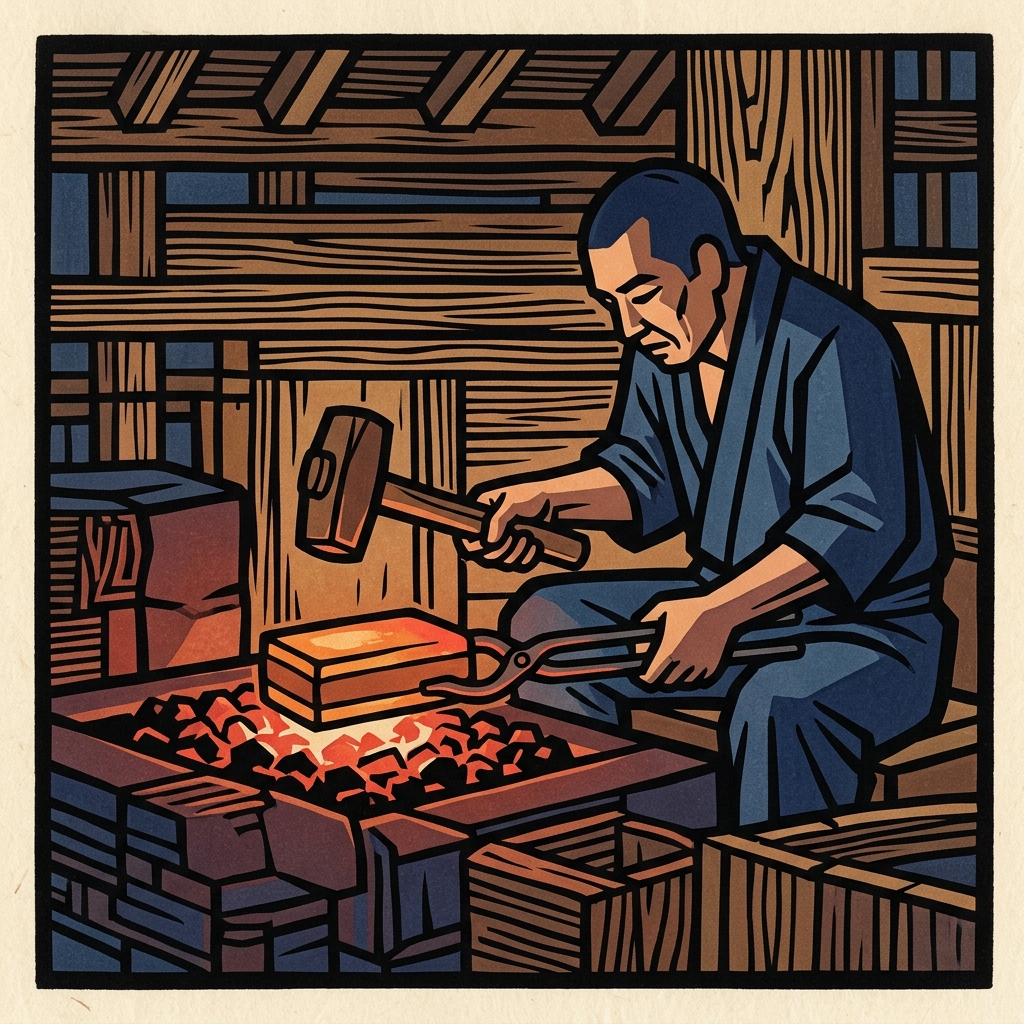
Unter Verwendung eines Flussmittels (Borax, Borsäure und Zunder) zwischen Weicheisen (Jigane) und Kohlenstoffstahl (Hagane/Shirogami oder Aogami) erhitzt der Schmied die Komponenten auf ca. 1.000 °C im Koksfeuer und schlägt sie zügig zusammen, um eine atomare Verbindung unter Schlackenaustrieb zu erzielen.
2. Sakizuke & Nakagotori (Profil- und Erl-Schmieden)
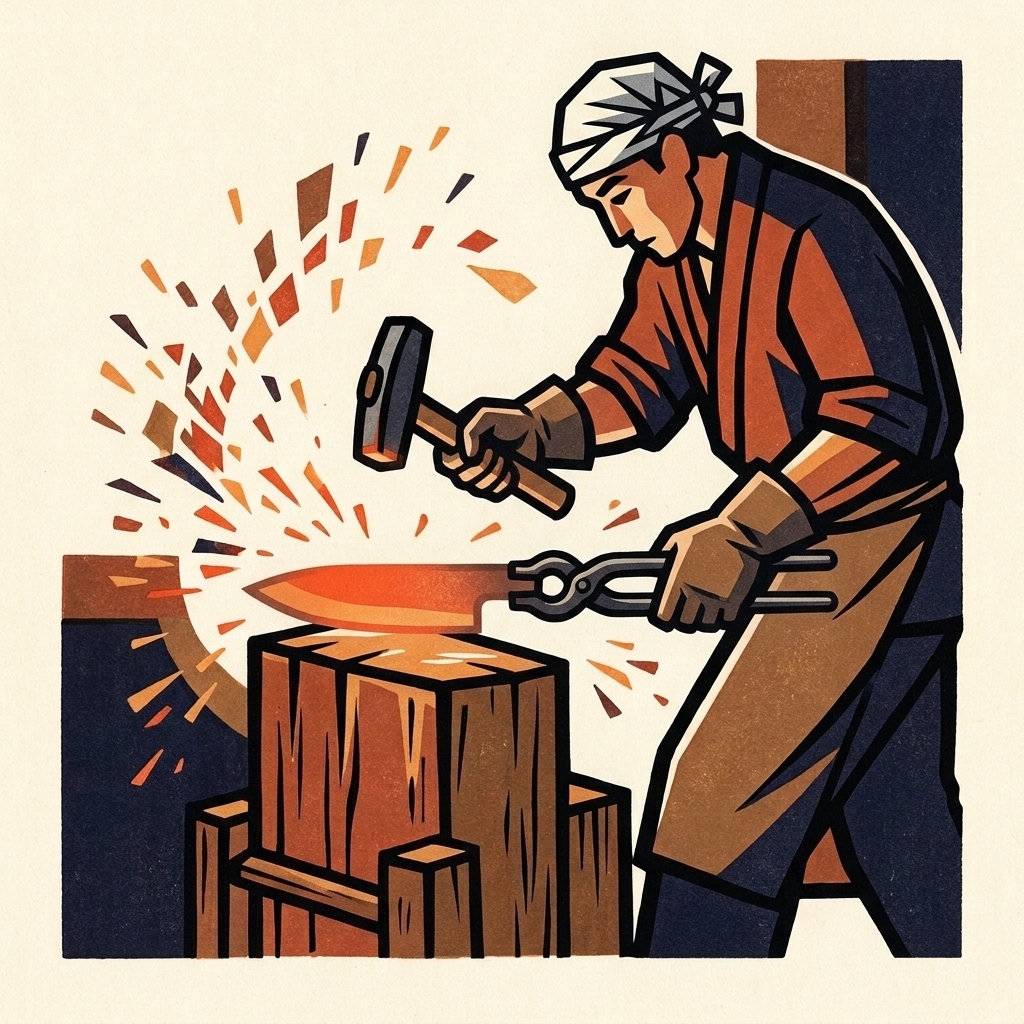
Unter dem Federfallhammer streckt und verjüngt der Schmied das rotglühende Werkstück rhythmisch, um Klingenbreite, Fasenstärke und Klingenrücken vorzuformen. Anschließend wird der Erl (Nakago) herausgetrieben und überschüssiges Material mit einem Meißel abgetrennt.
3. Aratataki & Urasuki (Kaltschmieden & Hohlschliff)
★ Signatur-Verfahren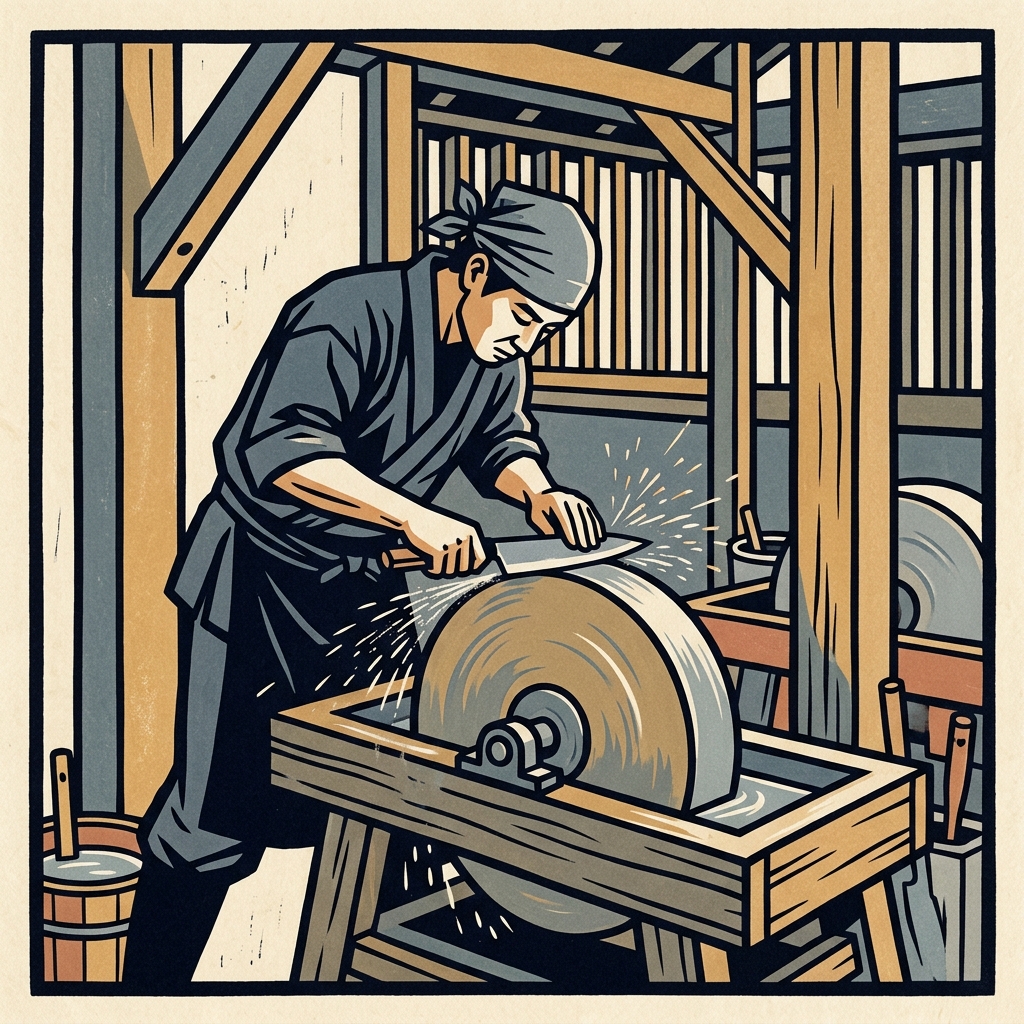
Nach dem Abkühlen wird die schwarze Zunderschicht abgeklopft und die Klinge kaltgedengelt, um das Kristallgefüge zu verdichten. Ein großer Schleifstein fräst anschließend die feine Hohlkehle (Urasuki) auf der Rückseite ein, die für einseitig geschliffene Messer unerlässlich ist.
Die charakteristische Hohlkehle auf der Rückseite einseitig geschliffener Messer. Sie minimiert das Anhaften von Schnittgut und ermöglicht jahrzehntelanges flaches Nachschleifen (Ura-oshi).
4. Doro-nuri & Yaki-ire (Lehmbestrich & Wasserhärtung)
★ Signatur-Verfahren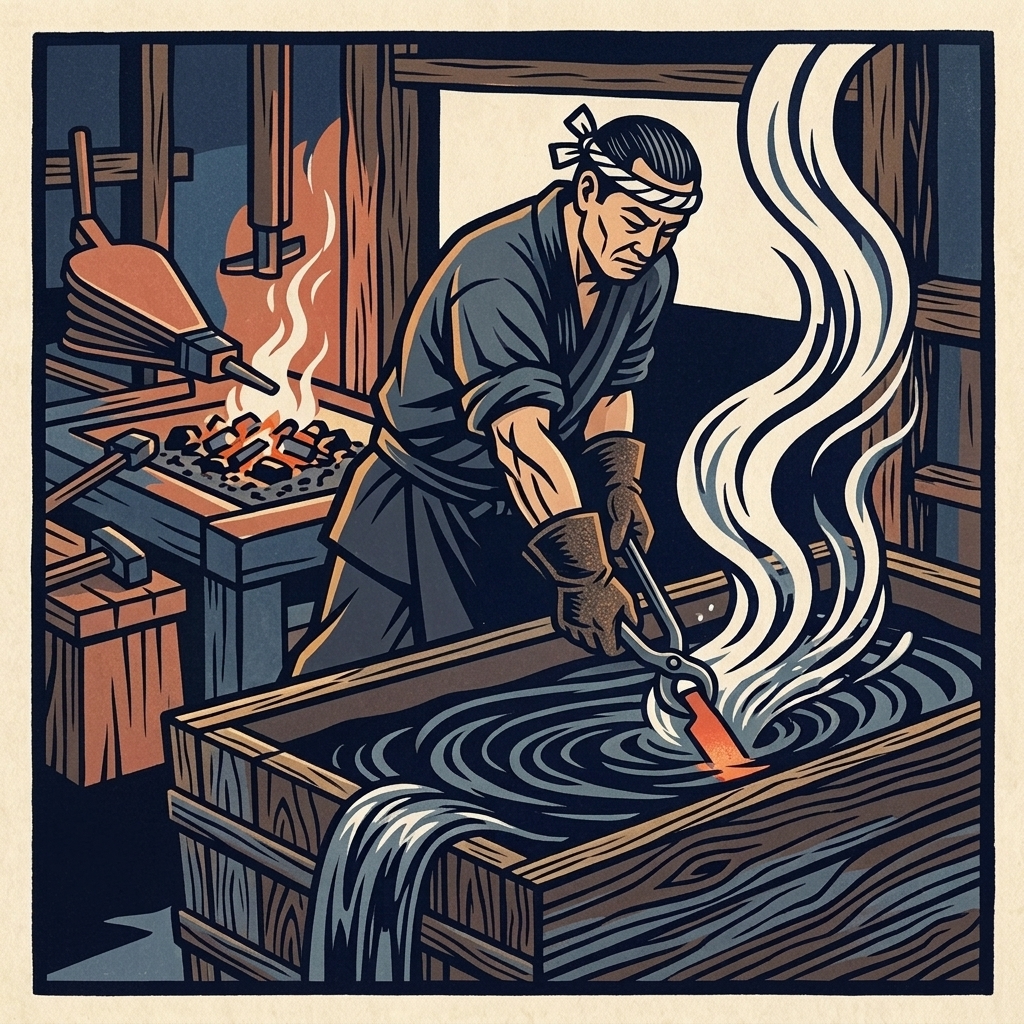
Die entfettete Klinge wird mit einer traditionellen Paste aus Lehm und Schleifsteinpulver bestrichen, um Dampfpolster beim Abschrecken zu verhindern. In gedämpftem Werkstattlicht erhitzt der Schmied nach Flammenfarbe auf 750–800 °C und schreckt die Klinge im Wasserbad zu extrem hartem Martensit ab.
Der Lehmbestrich verhindert Dampfblasenbildung und gewährleistet eine schlagartige, gleichmäßige Härtung – gesteuert allein durch das geschulte Auge des Schmiedemeisters.
5. Yaki-modoshi & Hizumi-naoshi (Anlassen & Richten)
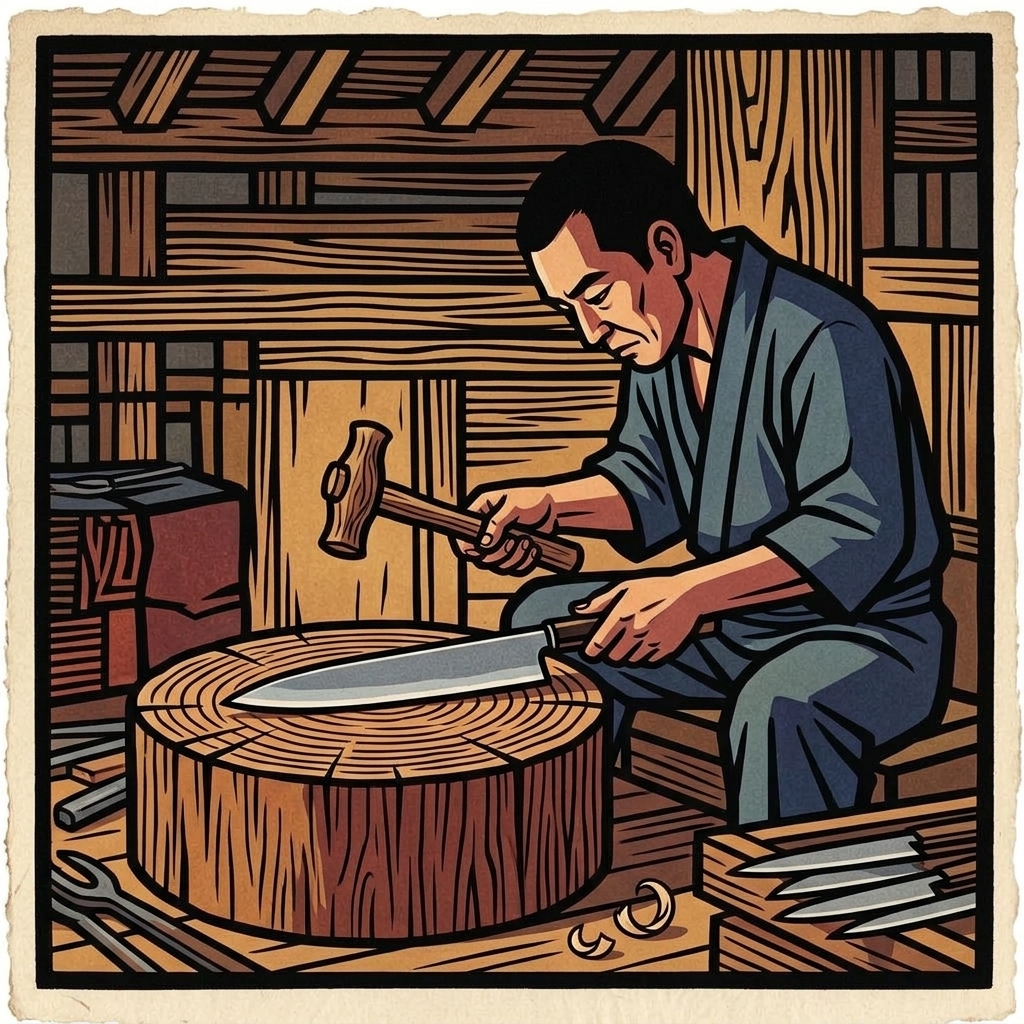
Um die spröde Härte in elastische Zähigkeit umzuwandeln, wird die Klinge auf ca. 160–180 °C angelassen, kontrolliert durch das Tanzen von Wassertropfen auf dem Klingenrücken. Etwaiger Härteverzug wird auf einem Holzamboss mit Spezialhämmern millimetergenau gerichtet.
6. Hatsuke & Honbazuke (Meisterschliff auf Wassersteinen)
Die Klinge wechselt zum spezialisierten Schleifmeister (Togishi). Auf großen rotierenden Wassersteinen wird der Anschliff präzise ausgearbeitet. Auf feinen Natur- und Synthetikbanksteinen setzt der Meister die mikroskopische Mikrofase (Itobiki-ba) für professionelle Rasiermesserschärfe.
7. E-tsuke & Kigumi (Heißmontage des Griffs durch Reibung)
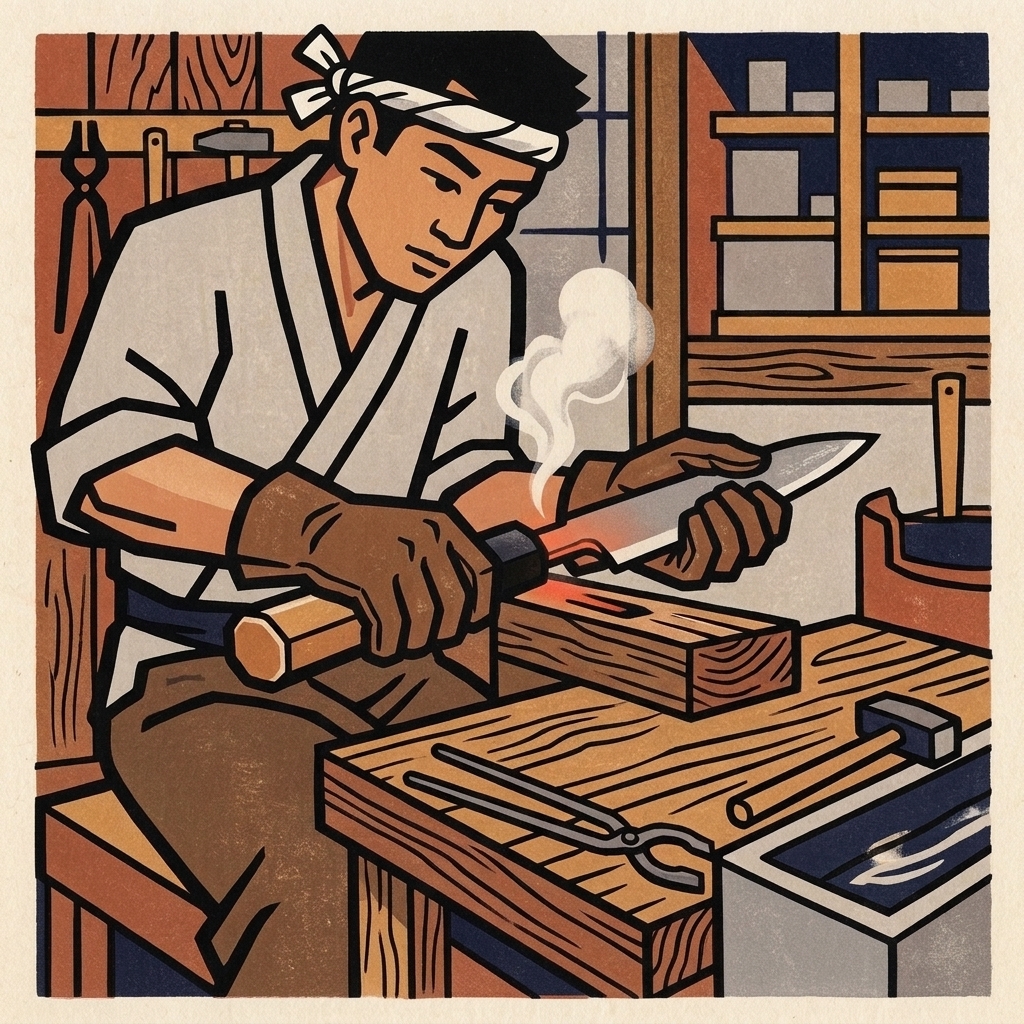
Die Erlspitze wird im Schmiedefeuer rotglühend erhitzt und direkt in traditionelle Griffe aus Magnolien- oder Ebenholz mit Büffelhornzwinge getrieben. Das versengte Holz schließt ohne Klebstoff vakuumdicht ab und verhindert zuverlässig das Eindringen von Feuchtigkeit und Korrosion.
8. Meikiri & Endkontrolle (Meißelsignatur und Prüfung)
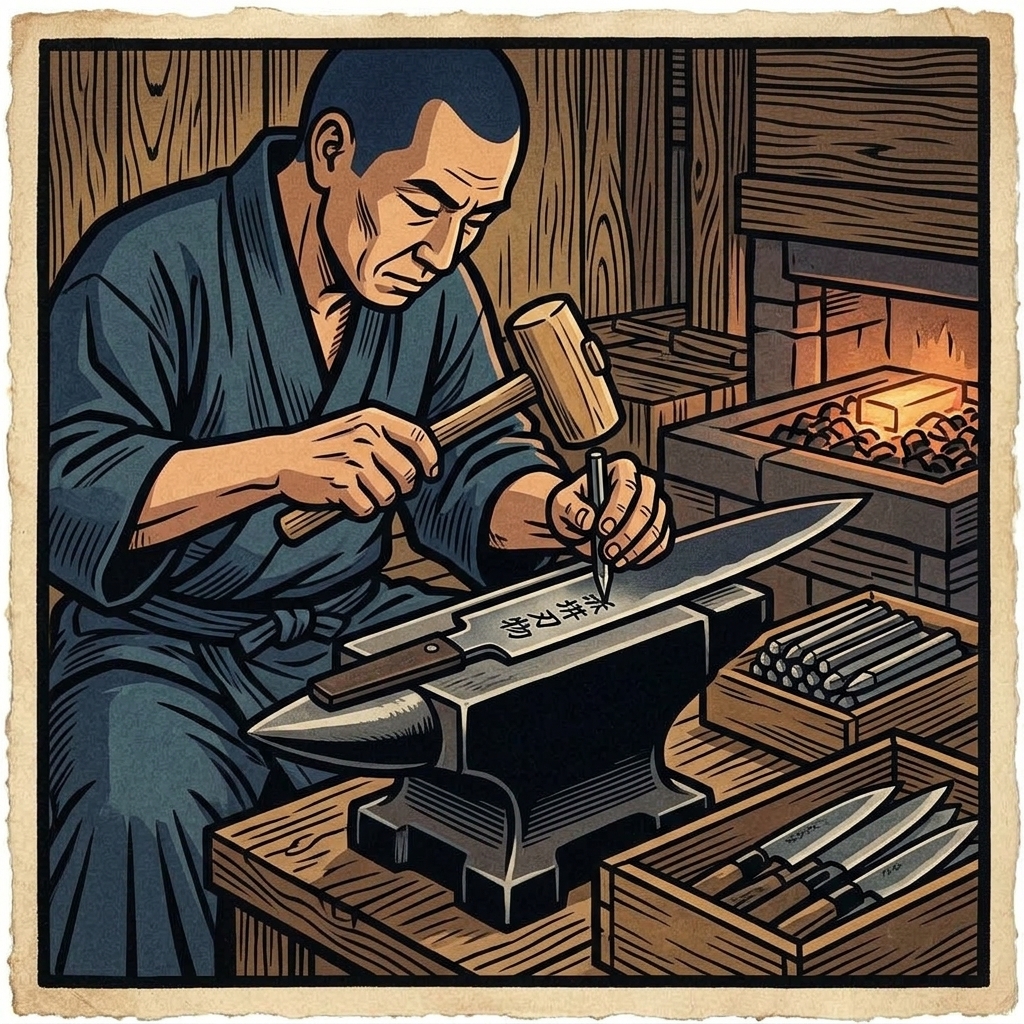
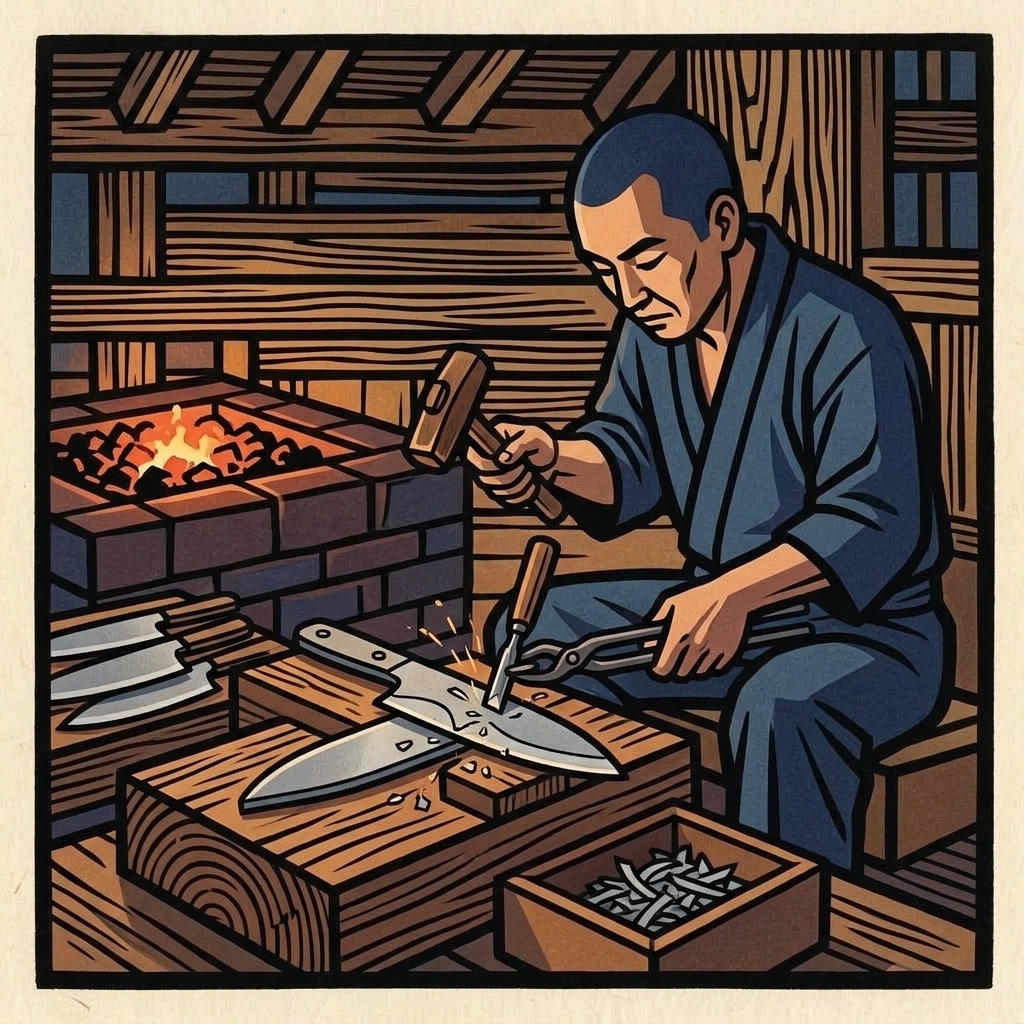
Auf einem Bleiblock fixiert graviert der Meister mit Meißel und Hammer das Herkunftssiegel «Sakai Uchihamono» oder die Schmiedesignatur ein. Nach sorgfältiger Reinigung wird jedes Messer einer strengen sensorischen Prüfung auf Geradheit, Balance und Schnittschärfe unterzogen.