Artisanat & Histoire
Forge, traitement thermique, affûtage et montage des manches : des méthodes qui varient selon les régions et les ateliers.
L'Évolution du Katana au Couteau de Cuisine
La forge des sabres a influencé certaines traditions coutelières japonaises, mais couteaux de cuisine, outils agricoles et ciseaux possèdent aussi des histoires régionales distinctes. Leur évolution ne relève pas d'une reconversion unique des forgerons de sabres.
L'édit Haitorei de 1876 restreignait le port du sabre en public, sans en interdire toute possession. Certains ateliers se sont diversifiés vers les lames civiles. La plupart des couteaux de cuisine actuels utilisent des aciers couteliers industriels et non du tamahagane.
Les 8 Étapes de la Forge de Sakai
Les étapes présentées sont des exemples représentatifs et non une recette commune à tous les couteaux d'une région. Les outils, températures et séquences varient selon le fabricant, l'acier et la construction de la lame. La fabrication du tamahagane et des sabres traditionnels est distincte de celle de la plupart des couteaux de cuisine modernes.
Pour les étapes de forge, affûtage et montage du manche à Sakai, consultez les sources officielles de la ville et de l'association professionnelle. Sakai City · Sakai Cutlery Association
Une tradition séculaire de forge au feu, de soudage thermique, d'affûtage et d'emmanchement. Chaque lame est façonnée à la main par la maîtrise intuitive des maîtres forgerons.
1. Hagane-tsuke & Tan-setsu (Soudure de l'acier au foyer)
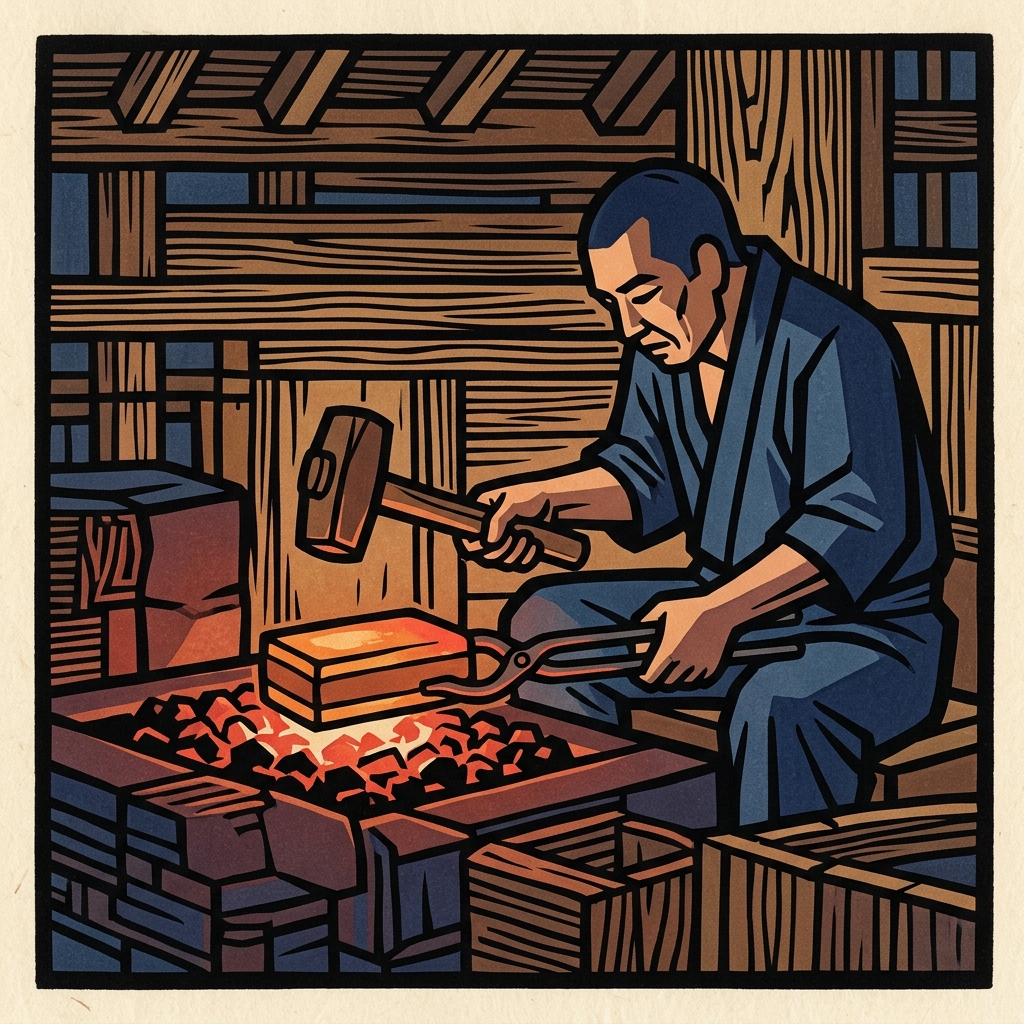
En appliquant un mélange décapant (borax, acide borique et calamine) entre le fer doux (jigane) et l'acier au carbone (hagane/shirogami ou aogami), le forgeron chauffe l'ensemble à environ 1 000 °C au foyer de coke et martèle vigoureusement pour fusionner les métaux au niveau atomique tout en expulsant les scories.
2. Sakizuke & Nakagotori (Forgeage du profil et de la soie)
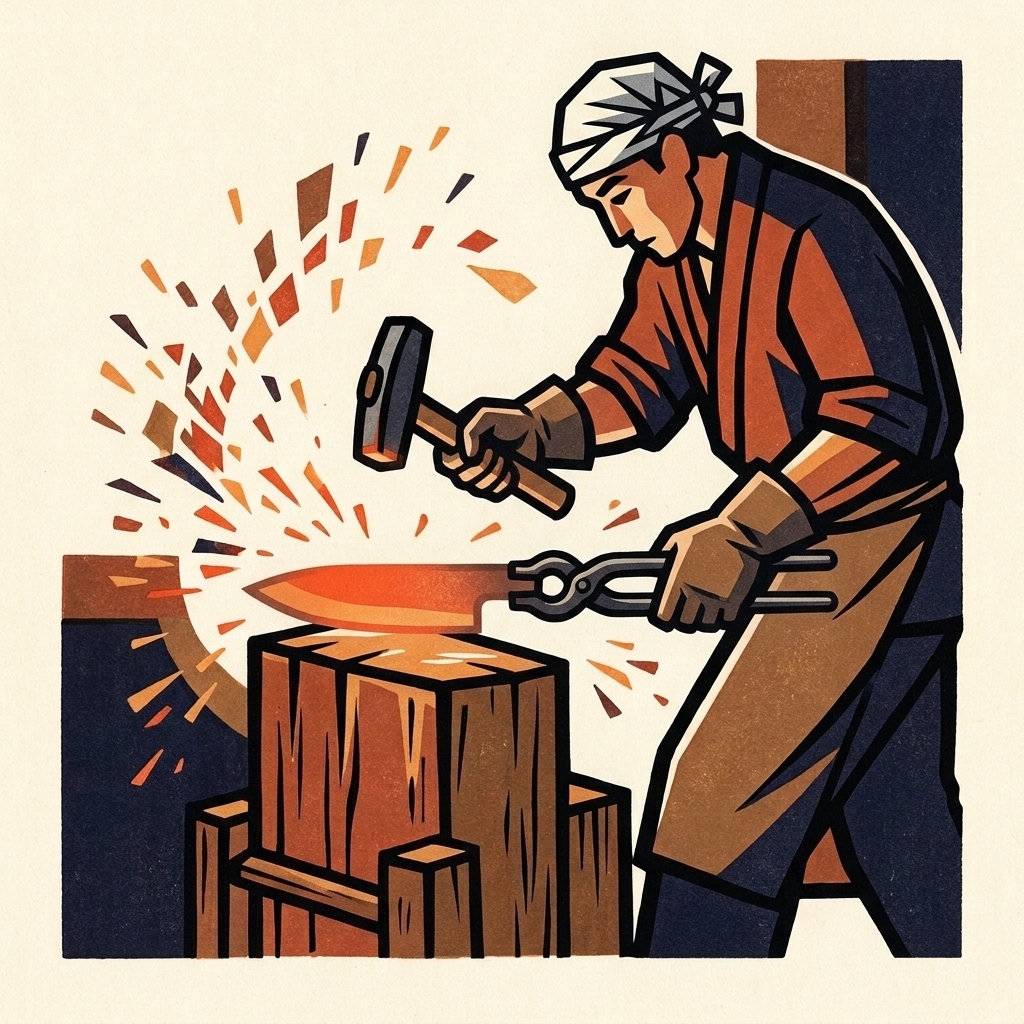
Au marteau mécanique à ressort, le forgeron étire et affine la billette incandescente pour ébaucher le biseau et l'épaisseur de la lame. Il étire ensuite la soie (nakago) destinée au manche et tranche le surplus d'acier à l'aide d'un burin manuel.
3. Aratataki & Urasuki (Martelage à froid et meulage concave)
★ Technique Signature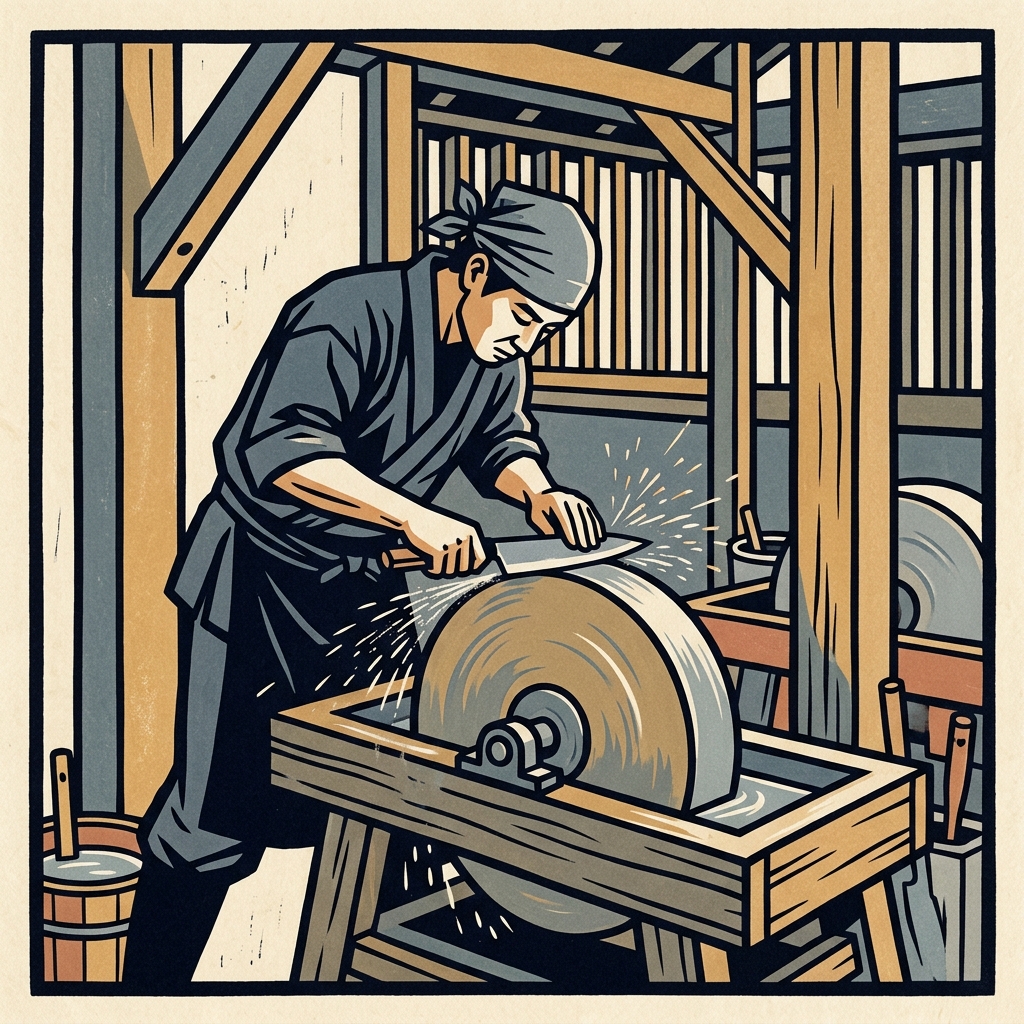
Après refroidissement, la calamine noire est écaillée et la lame est martelée à froid pour densifier le grain métallique. Une grande meule circulaire creuse ensuite la face arrière (urasuki) en une légère concavité caractéristique des couteaux traditionnels à simple biseau.
La structure concave exclusive au dos des couteaux à biseau unique, réduisant l'adhérence des aliments et permettant un affûtage à plat (ura-oshi) durant des décennies.
4. Doro-nuri & Yaki-ire (Trempe à l'eau avec enduit d'argile)
★ Technique Signature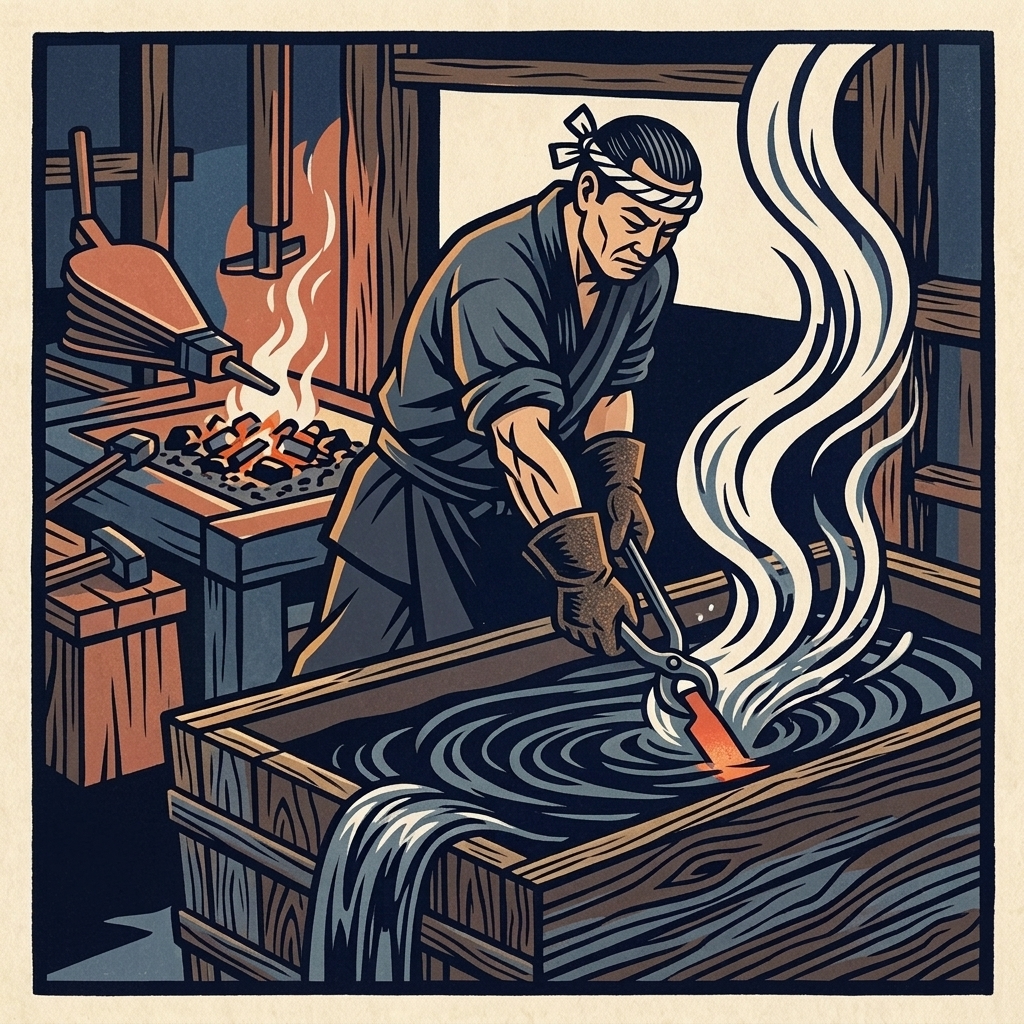
La lame dégraissée est enduite d'une pâte d'argile et de poudre de pierre pour éviter la formation de poches de vapeur isolantes. Dans la pénombre de l'atelier, le forgeron évalue la lueur du feu pour atteindre 750 à 800 °C avant d'immerger la lame d'un coup dans l'eau pour obtenir une martensite d'une dureté extrême.
L'enduit d'argile exclusif dissipe le film de vapeur d'eau pour un refroidissement instantané et homogène, guidé par le regard expert du forgeron sans pyromètre.
5. Yaki-modoshi & Hizumi-naoshi (Revenu et redressement)
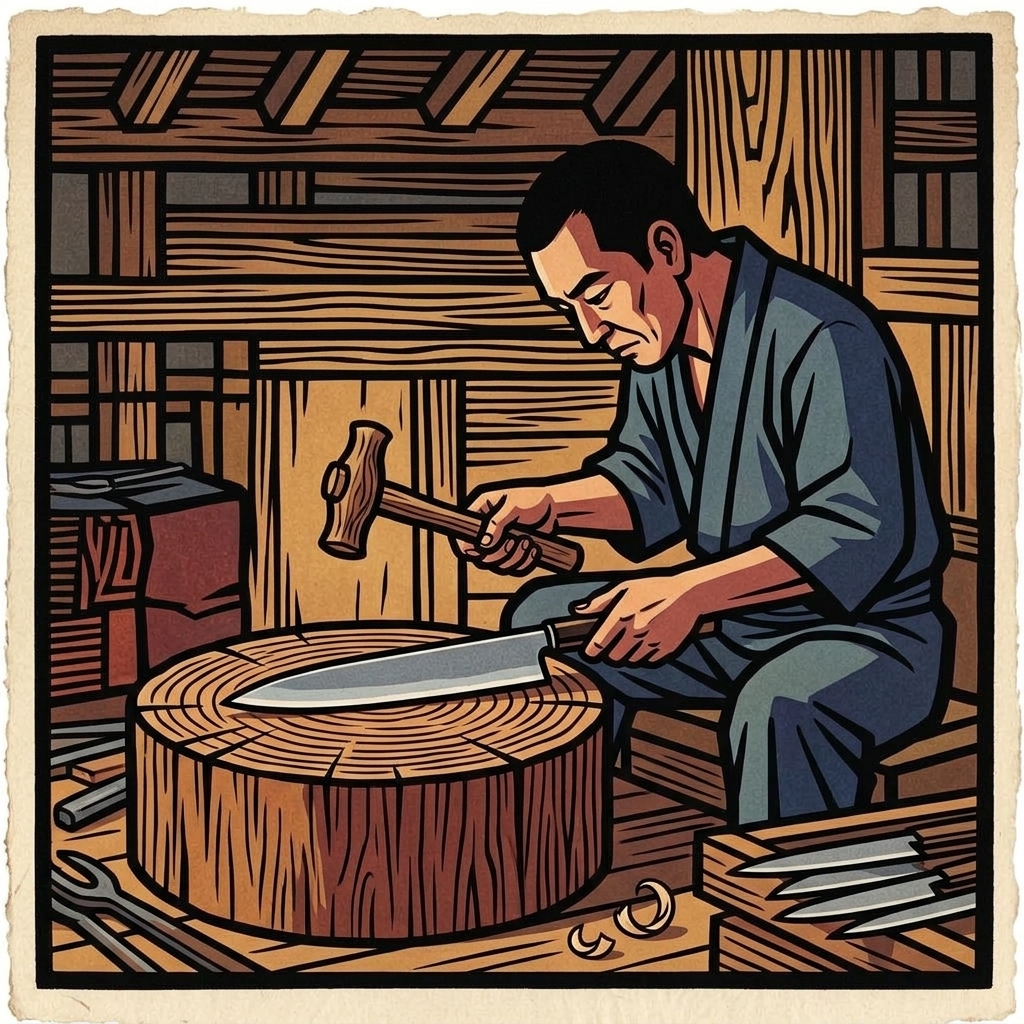
Pour éliminer la fragilité de la trempe et conférer de la ténacité, la lame est réchauffée à 160-180 °C, température vérifiée par la danse des gouttes d'eau sur le dos de lame. Les déformations de trempe sont minutieusement redressées au marteau sur une enclume en bois.
6. Hatsuke & Honbazuke (Affûtage de maître sur meules à eau)
Transmise au maître rémouleur (Togishi), la lame est meulée sur de grandes meules à eau rotatives pour définir l'émouture et la finition kasumi. Sur des pierres naturelles et fines, l'artisan crée le micro-biseau secondaire (itobiki-ba) garantissant le tranchant rasoir exigé par les chefs professionnels.
7. E-tsuke & Kigumi (Montage thermique du manche par friction)
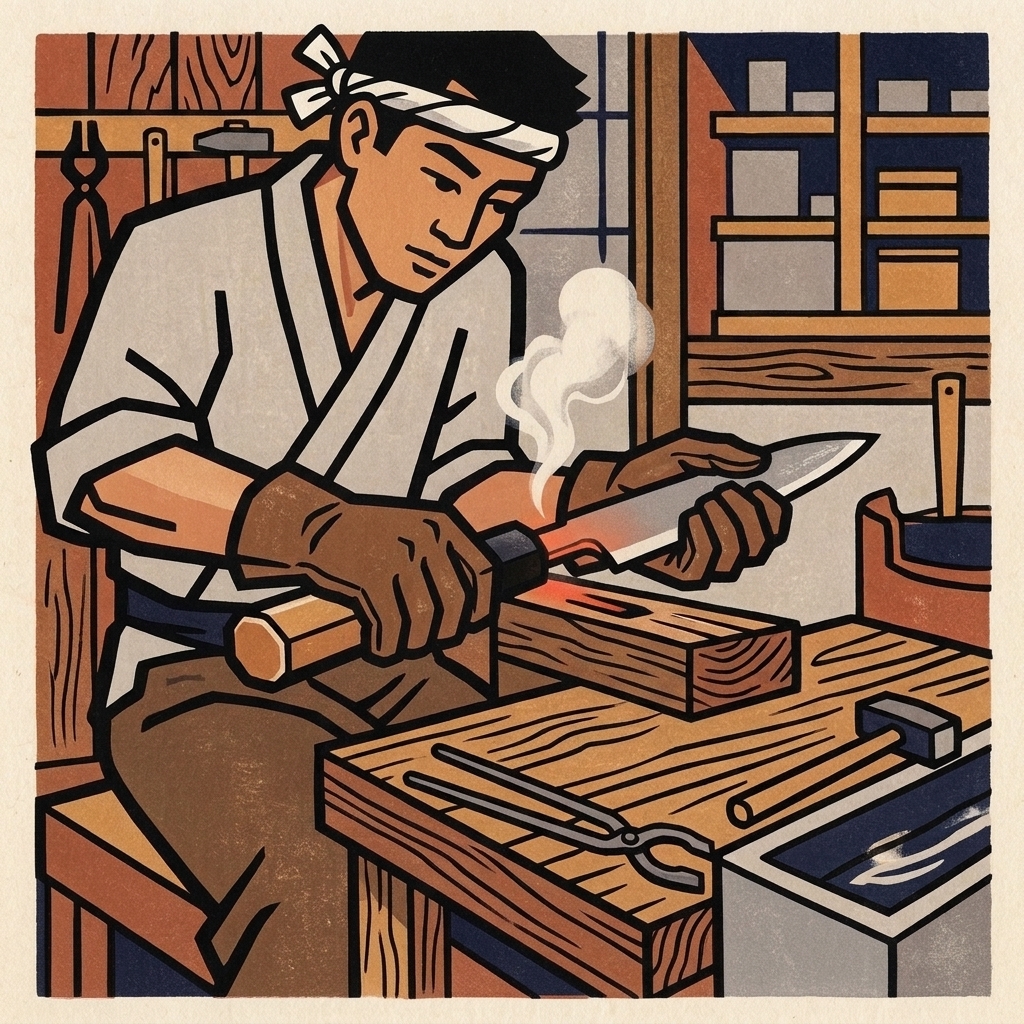
L'extrémité de la soie est chauffée au rouge au foyer puis insérée dans un manche traditionnel en bois de magnolia ou d'ébène muni d'une virole en corne de buffle. Le bois calciné assure un ajustement étanche par friction sans colle, prévenant l'infiltration d'humidité et la corrosion.
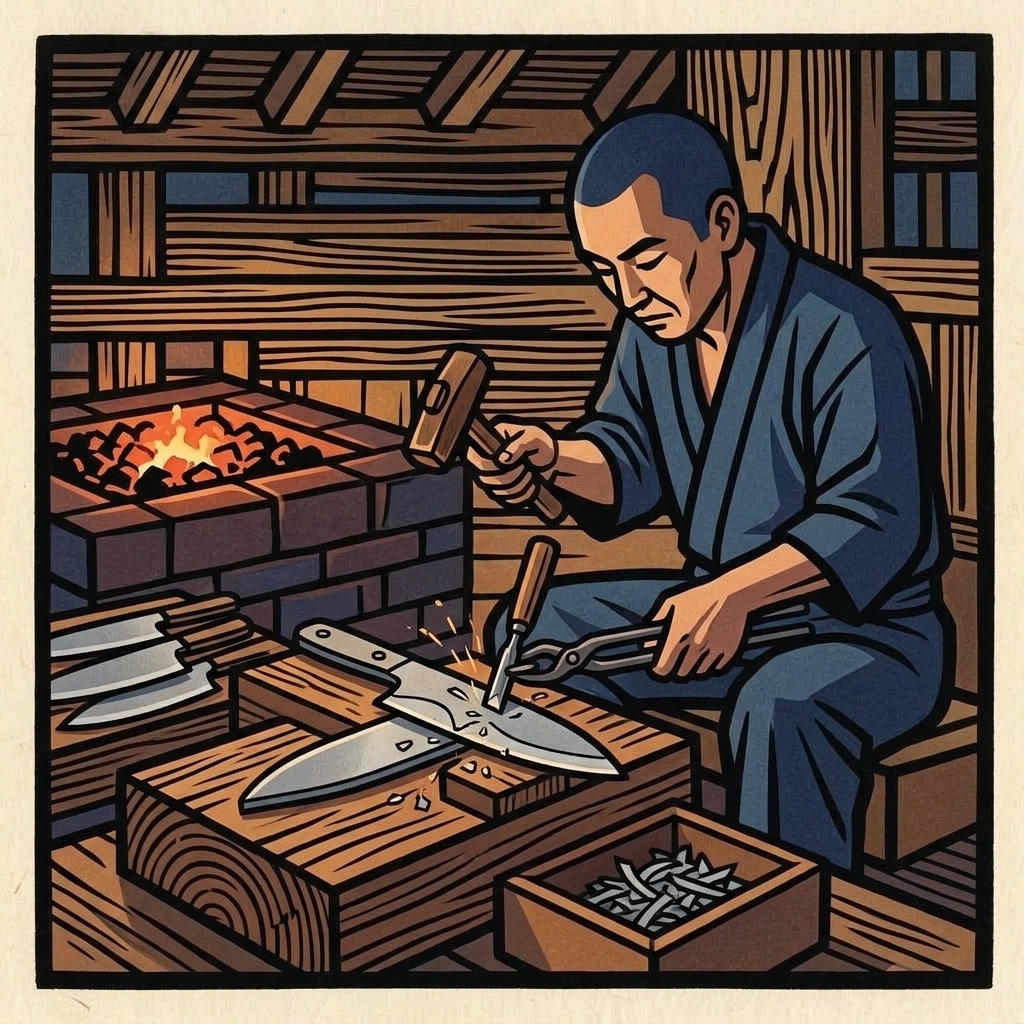
8. Meikiri & Contrôle final (Gravure au burin et inspection)
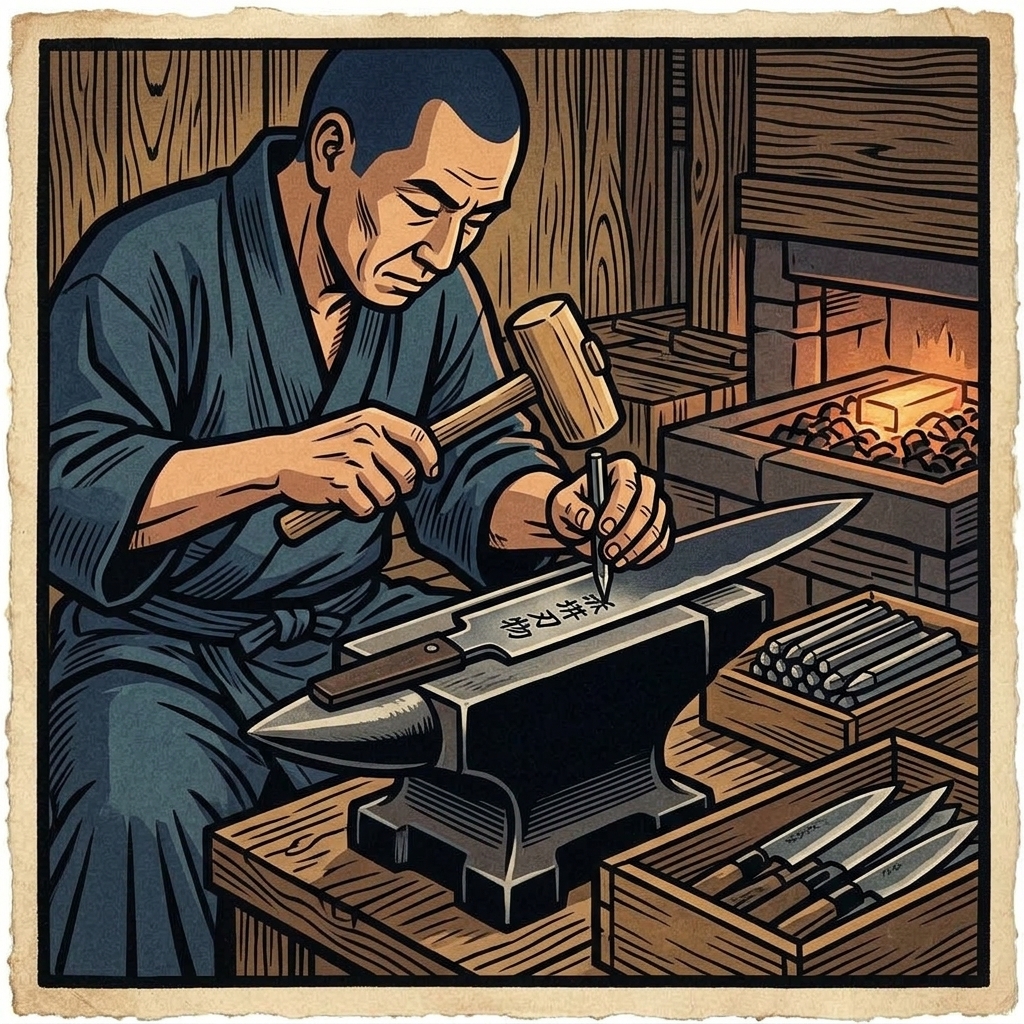
Posée sur un bloc de plomb, la lame est gravée à la main au burin pour inscrire l'appellation officielle « Sakai Uchihamono » ou la signature du forgeron. Après nettoyage soigné, chaque couteau subit un contrôle sensoriel complet de rectitude, d'équilibre et de tranchant.