歴史と職人技
日本の包丁が鍛造・熱処理・研ぎ・柄付けを経て完成するまで。産地や工房によって異なる製法を紹介します。
刀工から野鍛冶・包丁職人への軌跡
日本刀の鍛造技術は一部の刃物産地の発展に影響しました。一方、農具、鋏、料理包丁には地域ごとに異なる製造の歴史もあり、すべての包丁が刀鍛冶から直接派生したわけではありません。
1876年の廃刀令は主に帯刀を規制したもので、日本刀の所持自体を全面禁止した法律ではありません。民生用刃物へ事業を広げた工房もありますが、現代の包丁の多くは玉鋼ではなく市販の刃物鋼を使用しています。
堺打刃物の製造工程(鍛造・8工程)
ここに示す製造工程は各産地の代表的な一例です。すべての製品が同じ設備・温度・順序で作られるわけではなく、鋼材、刃の構造、工房によって工程は異なります。また、玉鋼を用いる日本刀の製造と、現代の一般的な料理包丁の製造は区別してください。
堺打刃物の鍛造・研ぎ・柄付けの分業と工程については、堺市および堺刃物商工業協同組合連合会の公式説明をご確認ください。 Sakai City · Sakai Cutlery Association
数百年続く伝統の火造りと鍛接。炉の炎と職人の感覚によって一本ずつ手打ちで鍛え上げる、鍛冶・研ぎ・柄付けの堺打刃物の基本工程です。
1. 刃金つけ・鍛接(はがねつけ・たんせつ)
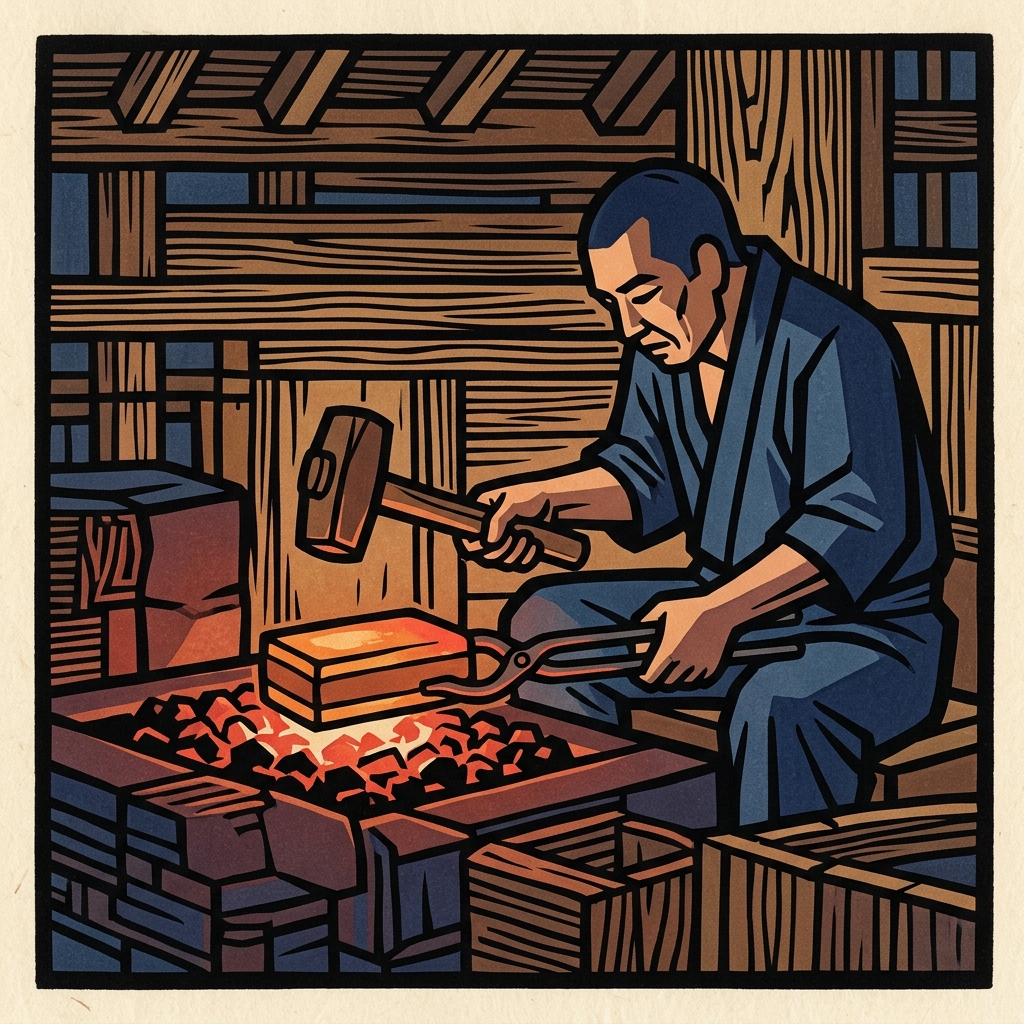
赤熱させた地金(軟鉄)の接合面に硼砂・硼酸・酸化鉄を調合したフラックス(接着剤)を塗り、白紙や青紙などの刃金(鋼)を重ね合わせます。約1,000℃のコークス炉で熱して素早く槌で打ち叩き、不純物を排出しながら鉄と鋼を分子レベルで強固に鍛接(圧着)します。
2. 火造り・中子取り(ひづくり・なかごとり)
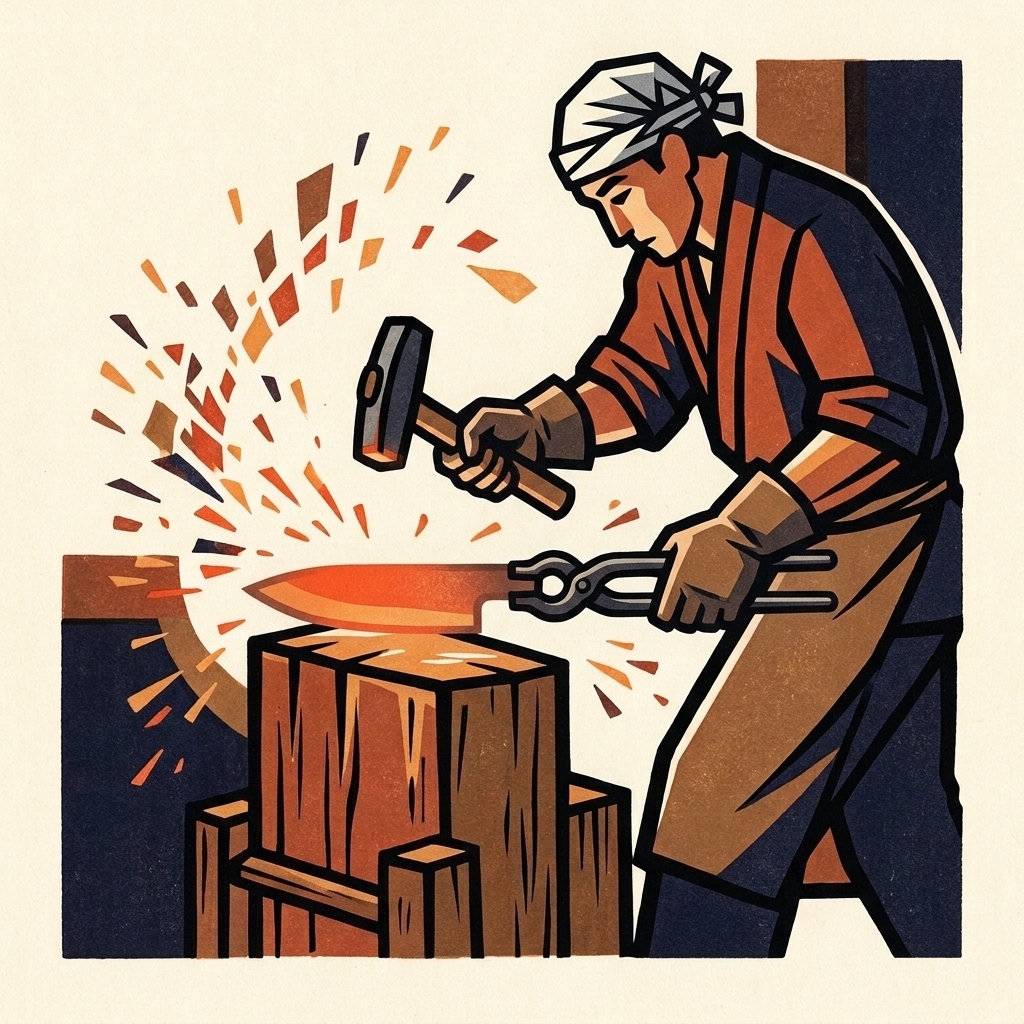
赤熱した複合材をスプリングハンマー(動力槌)でリズミカルに叩き延ばし、刃の幅・厚み・切刃の段差を粗成形します。続いて柄に収まる中子(なかご)を叩き出し、タガネを打ち込んで余分な鋼材を一丁分ずつ手際よく切り落とします。
3. 粗たたき・裏すき(あらたたき・うらすき)
★ 産地独自技術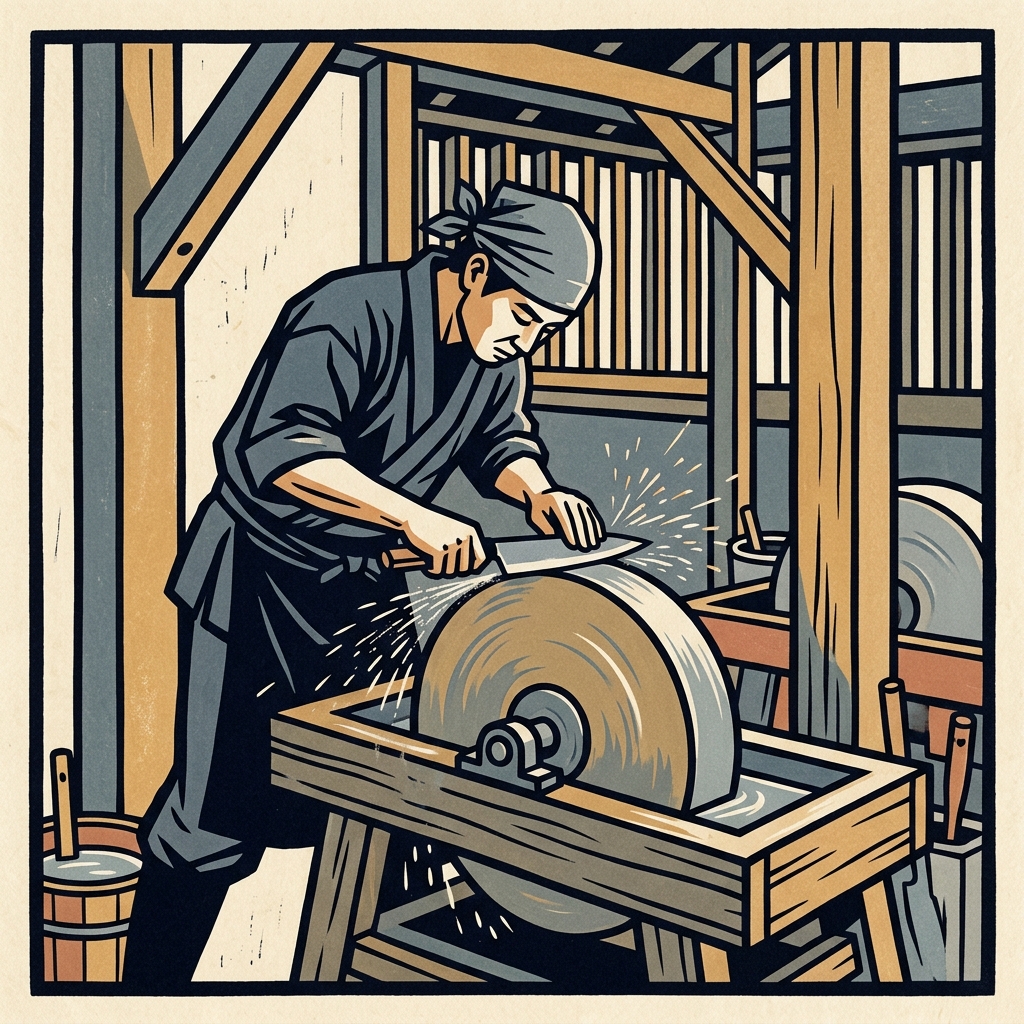
常温まで冷ました刀身の酸化皮膜(黒皮)をハンマーで剥がし、冷間鍛造で叩き締めて鋼の内部組織を緻密化します。その後、回転グラインダーで刃金側の裏面を緩やかな凹面状に削り込む「裏すき」を施し、片刃特有の立体構造を作り出します。
片刃和包丁特有の裏面凹構造。食材との接触面積を最小化して抜群の抜けの良さを生み、裏押し砥ぎによる長年の維持を可能にする堺の核心技術。
4. 泥塗り・焼き入れ(どろぬり・やきいれ)
★ 産地独自技術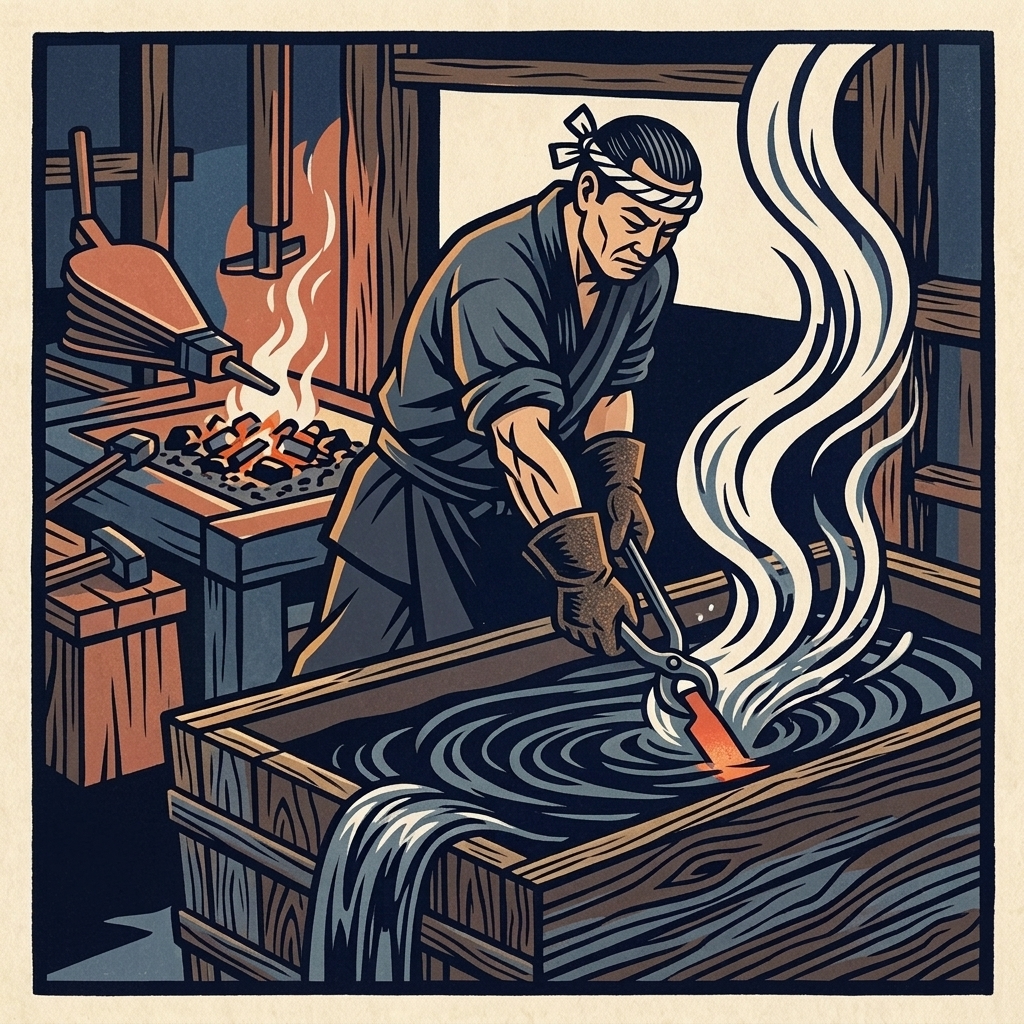
油分を拭き取った刀身に粘土や砥の粉を調合した泥を均一に塗布し、水冷時の気泡付着による焼きムラを防ぎます。薄暗い鍛冶場で炎の色を見極めながら炉で約750〜800℃に均一加熱し、一気に水槽に沈めて急冷。最高硬度のマルテンサイト組織へと焼き固めます。
泥塗りにより水冷時の水蒸気膜を分散させ、瞬時に均一冷却。炎のわずかな色味で約800℃を見極める鍛冶職人の勘と経験が宿る秘伝技法。
5. 焼きもどし・歪み直し(やきもどし・ひずみなおし)
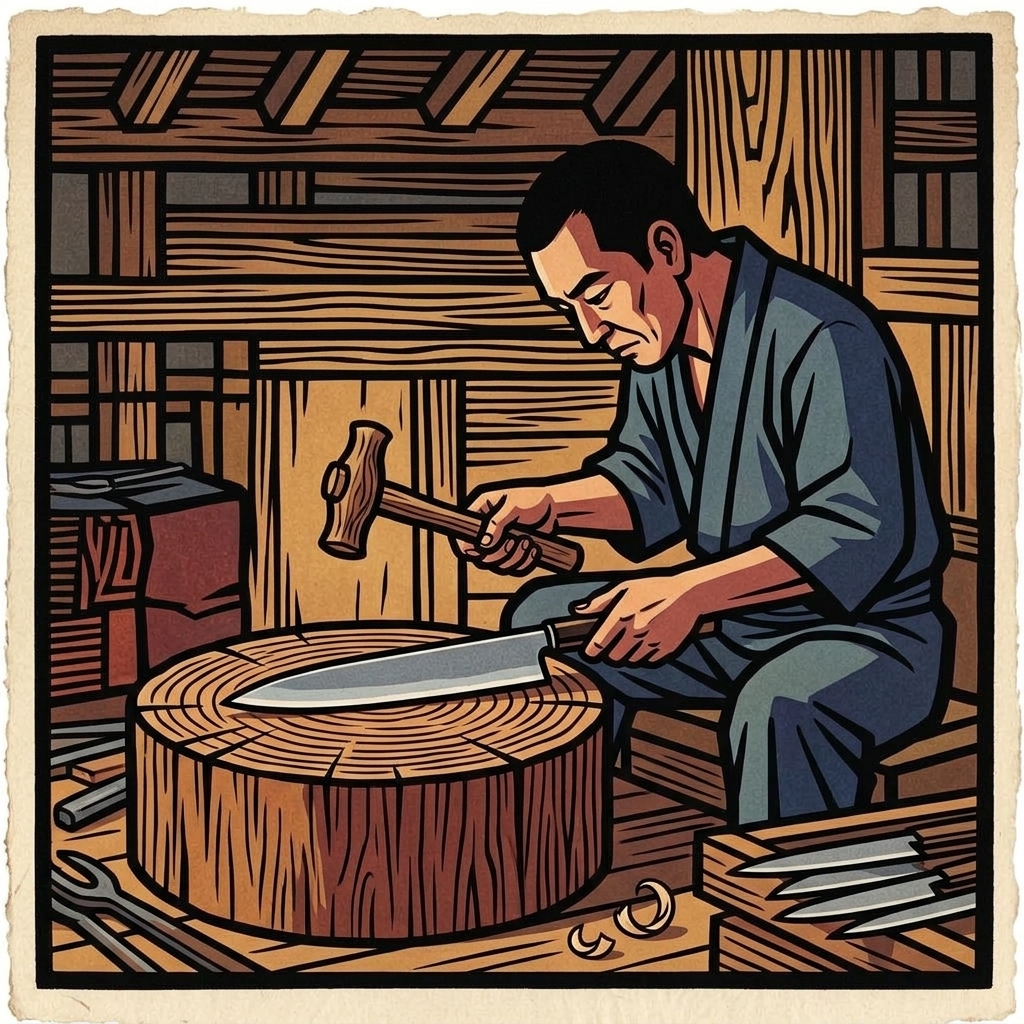
焼き入れ直後の極めて硬く脆い鋼を、炉の余熱や低温槽で約160〜180℃に再加熱。刀身に落とした水滴が弾け転がる様子で温度を見極めて「粘り(靭性)」を与えます。急冷で生じた反りや狂いを、木台の上で特殊な金槌を用いてミリ単位で正確に叩き直します。
6. 刃研ぎ・本刃付け(研ぎ師の水砥・小刃合わせ)
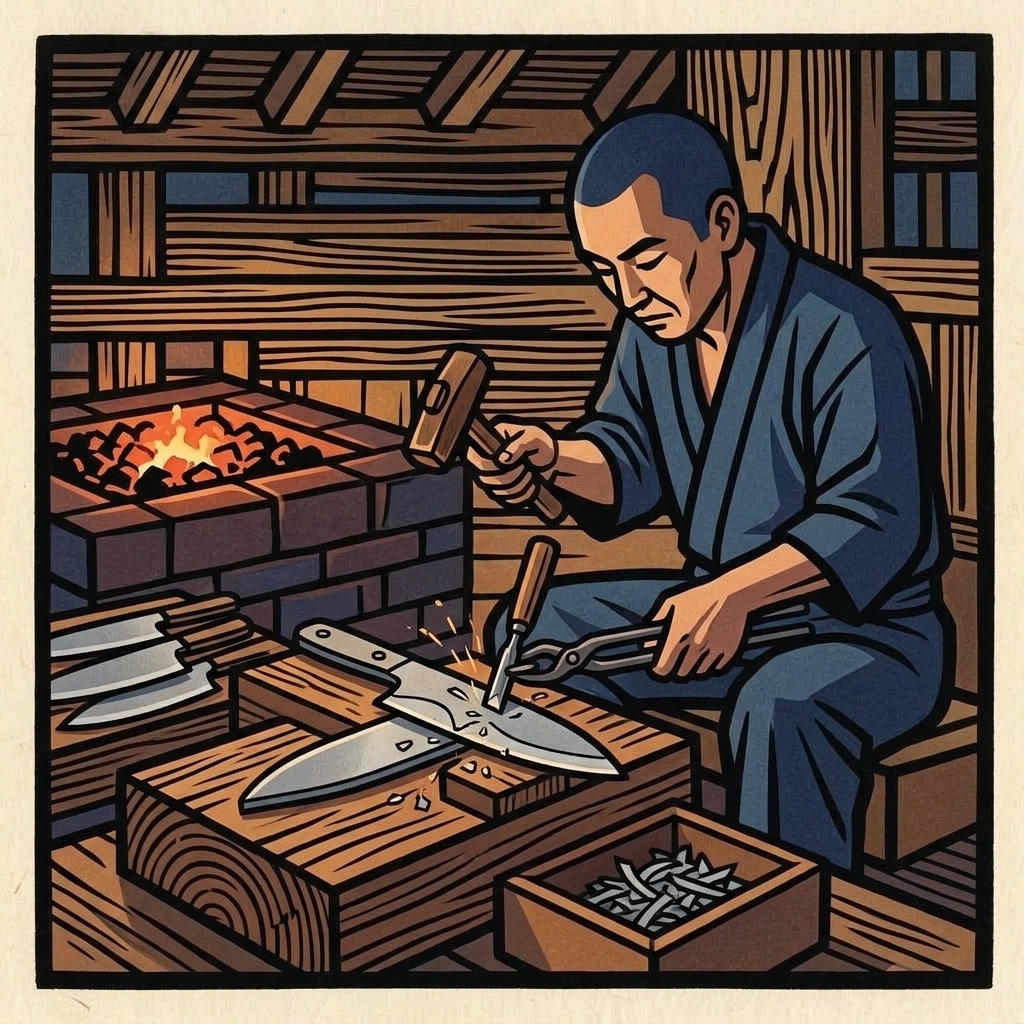
鍛冶屋から専業の「刃付師(研ぎ屋)」へとバトンタッチ。大型の回転水砥石で切刃の角度を精密に削り出し、中砥・仕上砥石で平(ひら)や裏すきを研ぎ磨きます。最後に手砥石で極細の小刃(糸引刃)を付け、プロの料理人が求める極限の鋭利さと耐久性を両立させます。
7. 柄付け・柄込み(えづけ・焼き込み仕組み)
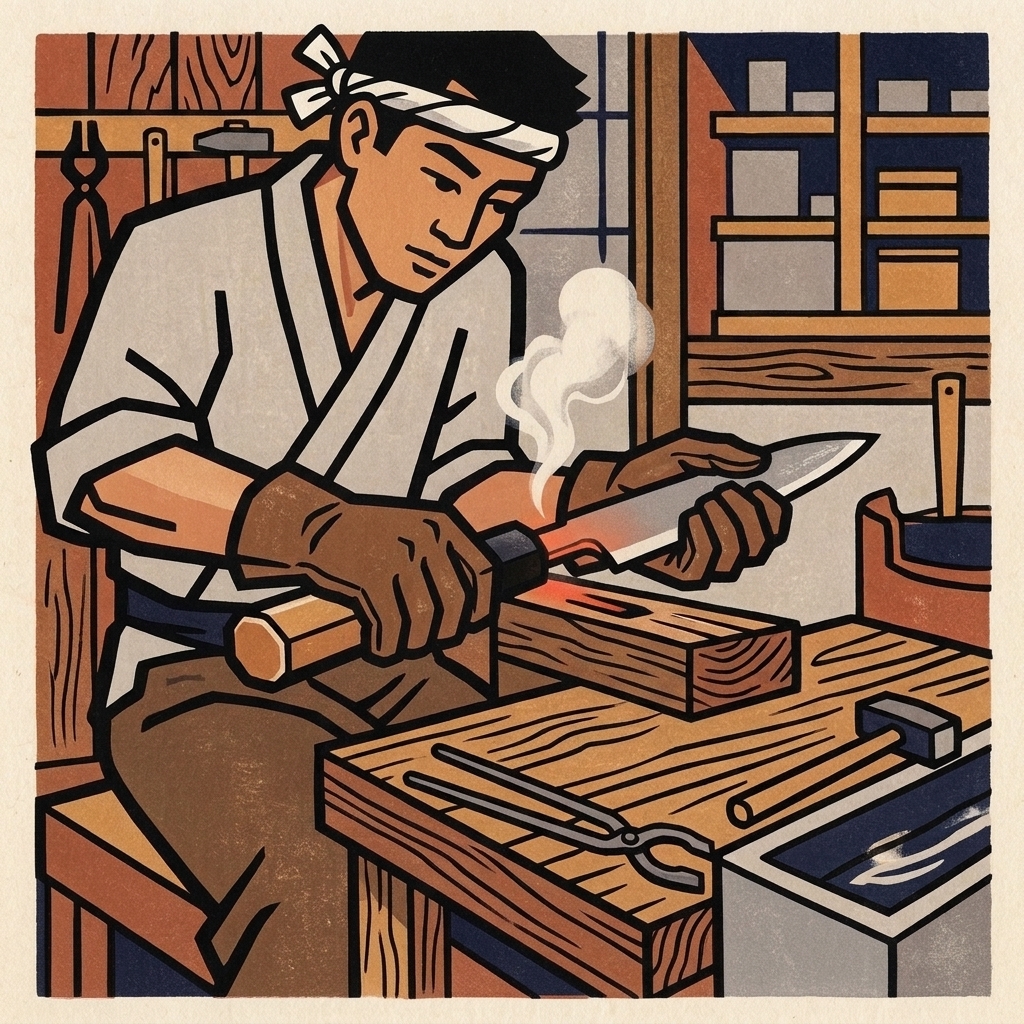
中子の先端を炉の火で赤熱させ、水牛角口輪を巻いた朴(ホオ)の木や黒檀・紫檀などの和柄の差し込み口に一気に押し込みます。木部を熱でわずかに焦がしながら木槌で叩き込むことで、接着剤に頼らず隙間なく強固に密着し、腐食や水分の侵入を防ぐ伝統構造です。
8. 刻印・銘切り(手彫りタガネ・最終検査)
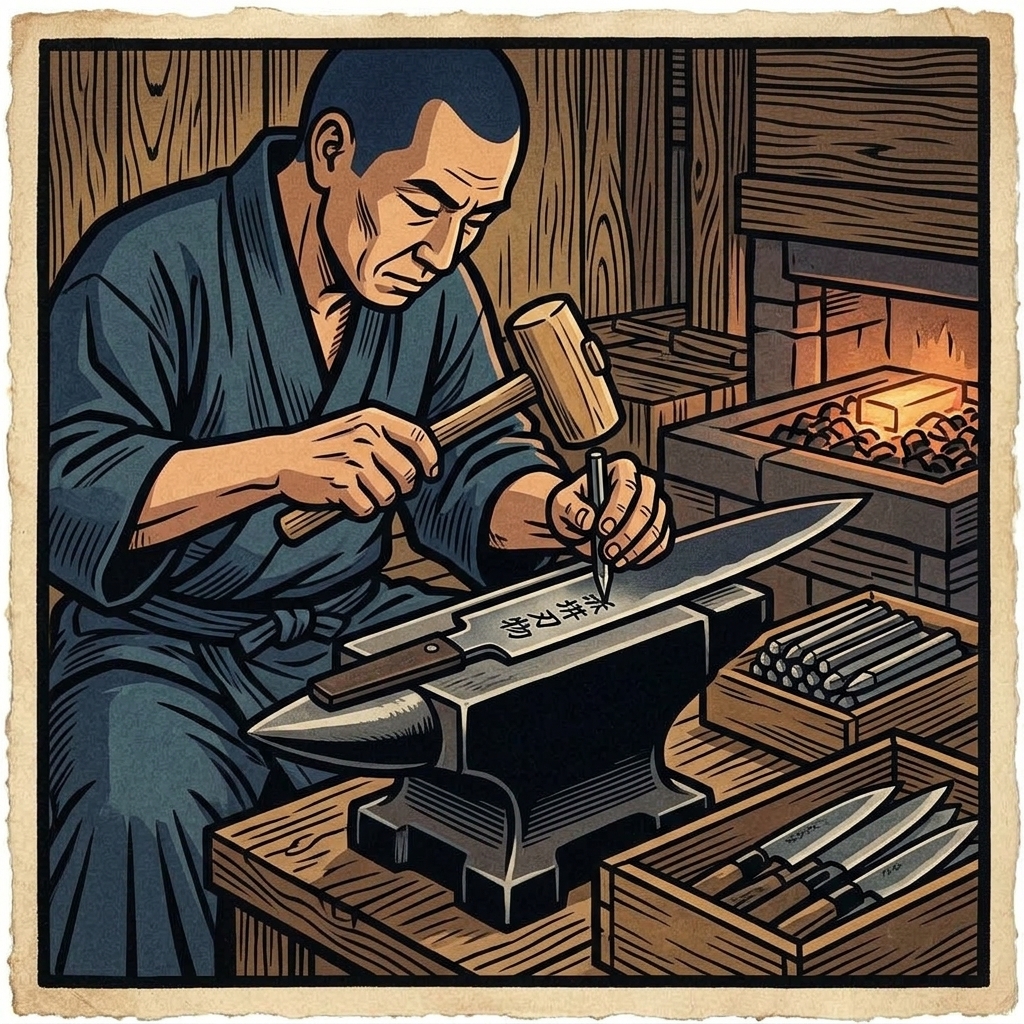
鉛の台座に刀身を固定し、熟練職人がタガネと金槌を用いてリズミカルに「堺打刃物」の産地証や刀匠銘、料理人の名を手彫りで刻印します。表面の微細な研磨粉を拭き取り、刃先の真直度・重心バランス・切れ味を厳格に全数検査して完成となります。